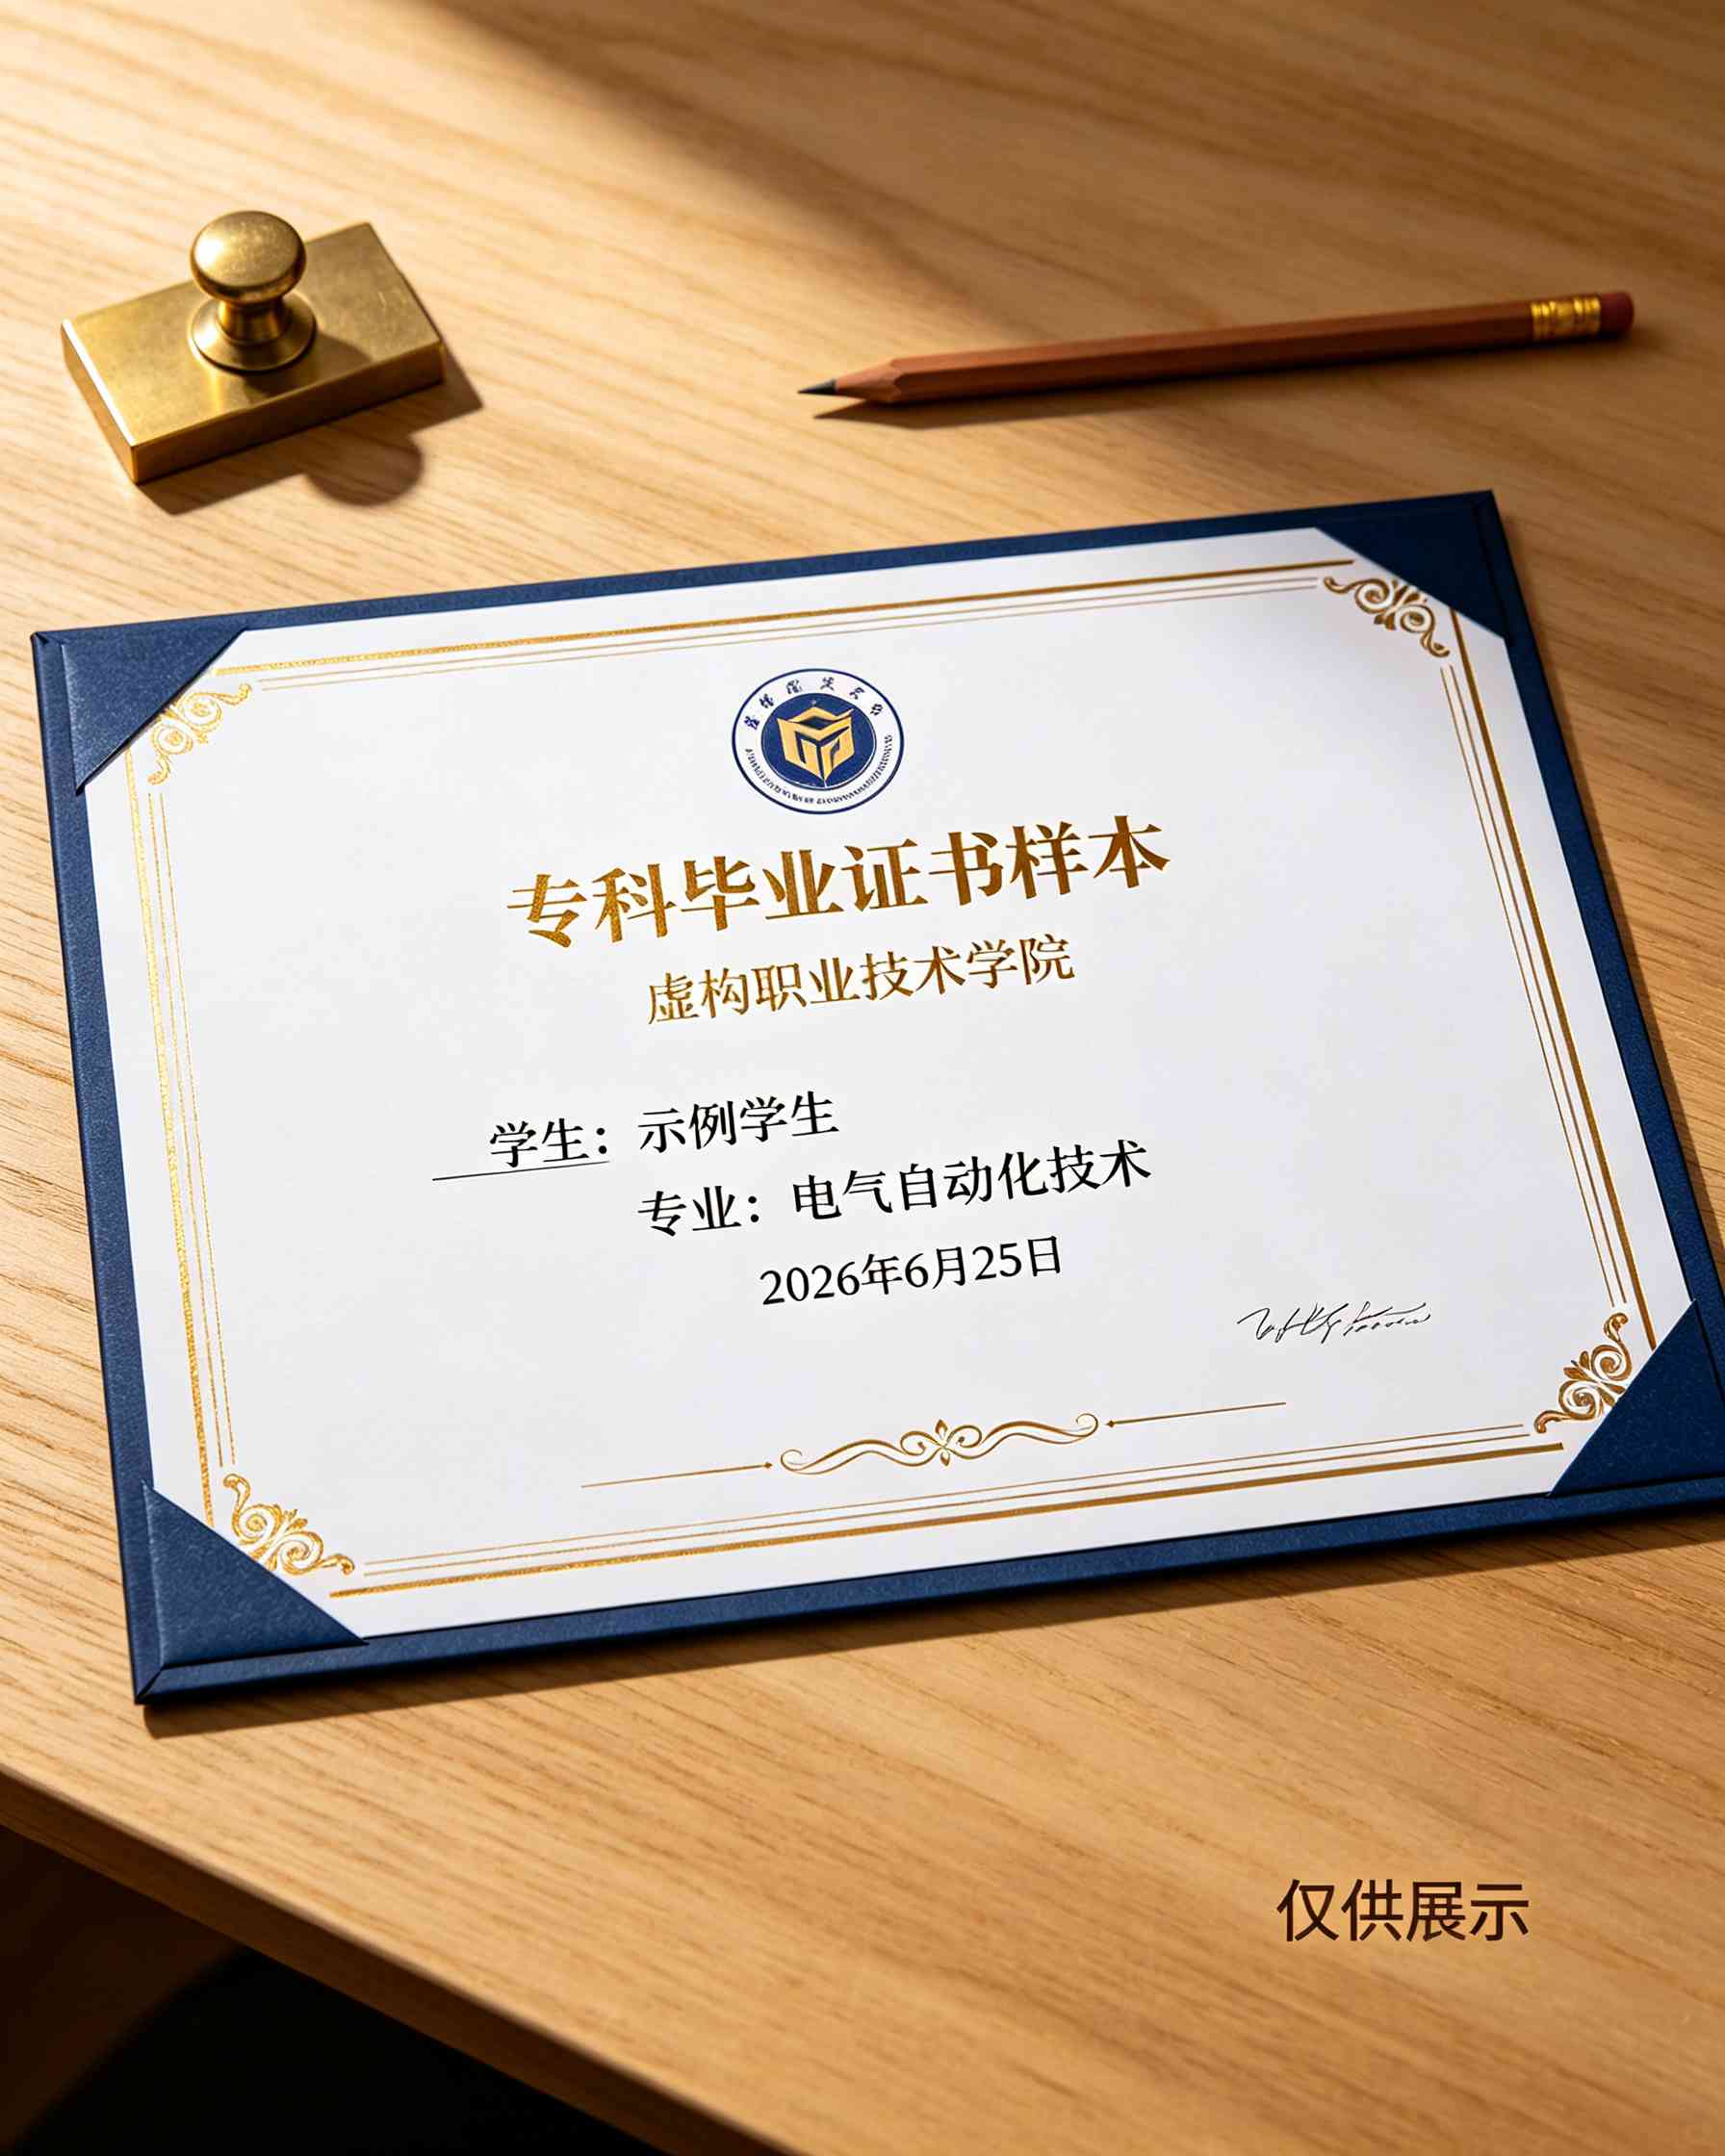
凹凸压印不是印刷,是雕刻。高端收藏类证书的价值核心,恰恰藏在纸张表面那零点几毫米的物理形变里。这份指引不讲虚的,直接拆解凹凸压印工艺证书制作的精细化控制要点。
压力参数:凹凸压印的生死线
坦白讲,90%的凹凸压印废品都死在压力上。铜版纸、刚古纸、棉浆纸对压力的响应完全不同——同样2.5吨压力,在250g铜版纸上能压出0.3mm深度,在300g棉浆纸上可能只有0.15mm。专业证书制作车间通常配备数字压力计,误差控制在±0.05吨以内。南京某特种印刷厂2023年做过一组对比测试:压力从2.0吨递增至3.2吨,每0.2吨一个梯度,结果2.6吨时铜版纸边缘开始出现细微裂纹,而棉浆纸要到3.0吨才达到最佳浮雕效果。没有压力校准记录单的凹凸压印,等于盲人开车。
更关键的是保压时间。快速冲压(0.2秒以内)适合大批量普通证书,而高端收藏类证书需要0.5-0.8秒的驻留,让纸张纤维充分变形并定型。这个参数差0.3秒,成品立体感截然不同。
模具精度:0.05mm决定收藏价值
凹凸压印模具的雕刻精度直接决定证书的收藏等级。普通商业证书用锌版,雕刻精度0.1mm;高端收藏证书必须用铜版或镁版,精度做到0.05mm甚至更高。这个差距肉眼看起来不大,但放大镜下:锌版边缘有锯齿状毛刺,铜版边缘干净利落。
深圳一家专做收藏证书的工坊——德铭制版——2024年接单数据很能说明问题:他们70%的凹凸压印模具订单是铜版,客户愿意为每块模具多付800-1200元。为什么?因为收藏证书上那些细小的徽章线条、防伪花纹、文字笔画,锌版压出来糊成一团,铜版能保持线条独立清晰。说白了,模具精度就是凹凸压印工艺证书制作的分水岭。
还有模具的侧壁角度。垂直侧壁(90°)压出的凹凸边缘锐利,适合现代简约风格;倾斜侧壁(75°-85°)压出的边缘有柔和过渡,适合古典纹章风格。这个角度要在设计阶段就定死,后期改模成本极高。
纸张含湿量:最容易被忽略的变量
纸张含水率每变化1%,凹凸压印深度波动约0.04mm。南方梅雨季和北方冬季供暖环境下,同一批纸张的含水率能差3-4个百分点。专业证书制作车间必须配备恒温恒湿间——温度23±2°C,相对湿度50±5%。
2022年杭州有一批收藏级房产证定制订单,2000张纸在印刷后未做湿度平衡就直接压印,结果成品凹凸深度偏差达到0.12mm,客户全部拒收。损失超过15万。这个案例在证书纸张选择与处理规范中有完整复盘。正确的流程是:纸张开封后至少静置24小时,让含水率与车间环境平衡,再进行凹凸压印。
凹凸压印工艺证书制作的套准控制
高端收藏类证书通常采用“先印后压”或“先压后印”两种路径。先印后压的套准难度更高——印刷图案与凹凸模具的对位误差必须控制在0.1mm以内。别小看这个数字,纸张经过印刷机烘箱后会有0.3%-0.5%的伸缩,A4尺寸下就是0.6-1mm的位移。
解决方案有两个:一是在印前制版时预留补偿系数,不同纸张的伸缩率不同,棉浆纸补偿0.4%,铜版纸补偿0.2%;二是采用CCD视觉定位的凹凸压印设备,实时修正套准误差。说实话,手工套准在收藏级证书上已经行不通了。
防伪融合:凹凸压印不只是装饰
高端收藏证书的凹凸压印往往承担防伪功能。微缩文字压凸、盲文点阵、局部浮雕徽章——这些元素用普通扫描仪无法复制,因为扫描只能获取平面信息,丢失了凹凸的物理形变数据。
一个典型做法是在证书右下角压入直径0.8mm的微缩文字阵列,肉眼看起来是一道装饰线,放大镜下是可读的证书编号或发行方缩写。这种工艺的模具成本是普通凹凸版的3倍,但防伪等级直接提升一个量级。配合证书防伪技术集成方案使用效果更佳。
后处理:压印后的定型与保护
凹凸压印完成后,纸张纤维处于应力状态,环境湿度变化会导致凹凸逐渐回弹。高端收藏证书需要做定型处理:压印后立即覆上一层无酸保护膜,或者将成品在恒温恒湿环境中静置48小时再封装。
回弹率数据:未定型处理的铜版纸凹凸,30天后深度衰减约8%-12%;经过定型处理的,衰减控制在2%以内。收藏证书的长期保存价值,就藏在这些细节里。
凹凸压印工艺证书制作不是一道工序,而是一个系统工程。压力、模具、纸张、套准、后处理——五个变量任何一个失控,成品就从收藏级跌落到普通级。精细化指引的核心就一句话:用数据说话,用设备保证数据,用流程固化设备。